Фрезерные оправки и инструментальные держатели играют ключевую роль в обеспечении точности, стабильности и долговечности металлообрабатывающего оборудования. От их состояния напрямую зависят качество обработки деталей, ресурс режущего инструмента и общая эффективность производства.
Пренебрежение правилами эксплуатации и ухода приводит к ускоренному износу, появлению вибраций, потере точности, повреждению шпинделя и дополнительным затратам. Регулярное обслуживание фрезерных оправок позволяет оптимизировать их использование, снизить простои и повысить безопасность работы на станке.
Чтобы избежать неисправностей и повреждений фрезерных патронов, важно соблюдать правильную последовательность зажима и извлечения инструмента. Ниже приведены рекомендации по корректной установке инструмента в цанговый патрон ER и гидравлический патрон.
Вставьте паз цангу в эксцентриковое кольцо зажимной гайки.
Надавите на цангу в направлении, указанном стрелкой, до щелчка.
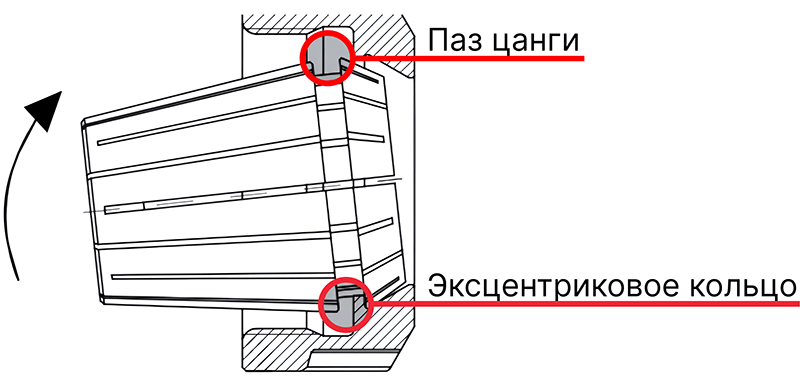
Установите инструмент и закрутите гайку в патроне.
Открутить гайку с патрона.
Одновременно надавите на лицевую и боковую часть цанги в направлении стрелок.
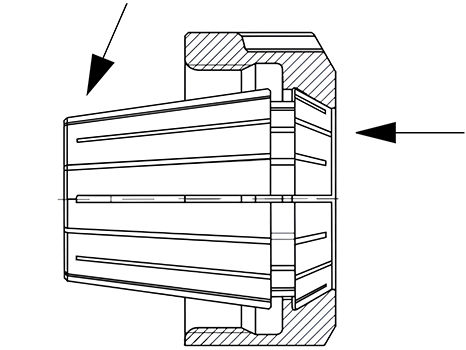
Извлечь цангу из патрона.
Сначала устанавливайте цангу в гайку, и только после этого фиксируйте её в патроне.
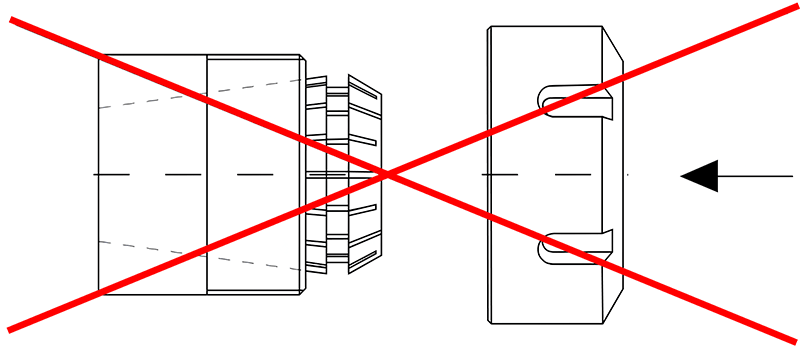
Не затягивайте гайку с цангой без установленного инструмента.
Затягивайте гайку динамометрическим ключом.
Помните: неправильная сборка может привести к необратимому нарушению концентричности цанги и повреждению зажимной гайки.
| Цанга | Размер резьбы | Max, Nm |
|---|---|---|
| ER8M | M10x0.75 | 12 |
| ER11M | M13x0.75 | 25 |
| ER16M | M19x1.0 | 35 |
| ER16 | M22x1.5 | 75 |
| ER20 | M25x1.5 | 100 |
| ER25 | M32x1.5 | 140 |
| ER32 | M40x1.5 | 150 |
| ER40 | M50x1.5 | 200 |
Для корректной работы гидравлического патрона следует использовать инструмент с цилиндрическим хвостовиком, выполненный с допуском h6. Инструмент с хвостовиком DIN 6535 HE (Whistle Notch) и DIN 1835 (Weldon HB) рекомендуется использовать с переходными втулками, чтобы не повредить зажимное отверстие патрона.
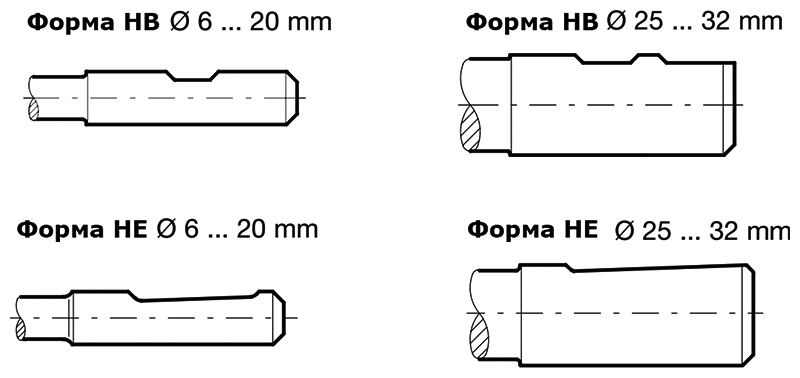
Хвостовик инструмента должен быть без заусенцев, стружки и загрязнений.
Перед установкой инструмента необходимо отчистить отверстие гидропластового патрона от любых загрязнений.
При зажиме инструмента, проверьте, что соблюдается минимальная длина зажима в патроне (L min):
Внутренний диаметр ø, мм L min, мм L max, мм
| Внутренний диаметр ∅, мм | L min, мм | L max, мм |
|---|---|---|
| 6 | 27.5 | 37.5 |
| 8 | 27.5 | 37.5 |
| 10 | 32.5 | 42.5 |
| 12 | 37.5 | 47.5 |
| 14 | 37.5 | 47.5 |
| 16 | 42.5 | 52.5 |
| 20 | 42.5 | 52.5 |
| 25 | 51.0 | 61.0 |
| 32 | 51.0 | 65.0 |
Помните: несоблюдение минимальной длины зажима может привести к потере точности, максимально допустимого крутящего момента, повреждению инструмента и патрона.
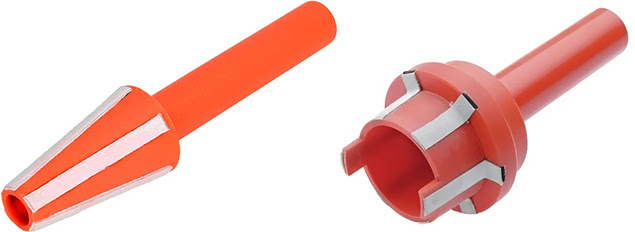
Очистка
Регулярная очистка является основой долговечной работы оправок. Накопление стружки, СОЖ, масла и пыли приводит к износу и снижению точности.
Замена изношенных компонентов
Своевременно меняйте изношенные цанги, зажимные гайки, втулки. Эксплуатация поврежденных частей может вызвать ослабление фиксации инструмента, снижение точности обработки и возникновение биения. При появлении этих начальных признаков проверьте состояние элементов на износ.
Хранение
Храните фрезерные оправки в чистых, сухих и непыльных условиях — в специализированных стойках или шкафах.
Срок службы фрезерных оправок напрямую зависит от правильной установки инструмента, соблюдения рекомендуемых моментов затяжки, чистоты и регулярного ухода. Своевременная очистка, контроль состояния зажимных элементов и корректное хранение позволяют сохранить точность, снизить вибрации и избежать преждевременного износа оснастки и станочного оборудования.
